2026年09月14日
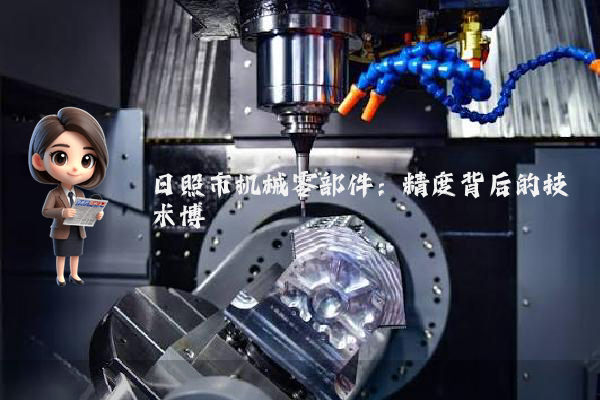
很多人以为,机械零部件的加工精度仅取决于设备精度,其实不然。在日照市某精密机械零部件企业的生产车间里,一台五轴联动加工中心正在以0.001mm的公差加工航空发动机叶片。这种级别的精度,设备本身仅提供基础条件,真正的挑战在于如何控制热变形、振动以及刀具磨损的累积效应。
热变形控制:一场与物理定律的对抗
听起来可能反直觉,但在超精密加工中,机床主轴的微小温升会导致工件产生毫米级变形。该企业采用液氮冷却主轴技术,将主轴温度恒定在-196℃,使热变形误差降低87%。底层逻辑是:通过极端低温环境抑制金属原子热运动,从而阻断热传导路径。这种方案的成本是传统油冷系统的3倍,但换来了航空零部件0.0005mm的形位公差控制能力。
振动抑制:动态刚度的艺术
在加工钛合金叶盘时,刀具与工件的接触频率可达2000Hz。很多人认为提高机床刚度就能解决振动问题,其实不然。该企业通过模块化设计,将床身划分为独立振动单元,每个单元配备压电陶瓷主动阻尼器。当传感器检测到1200Hz振动频段时,阻尼器会在0.001秒内产生反向振动波,实现动态刚度提升。这种技术使表面粗糙度从Ra0.8μm降至Ra0.2μm,直接满足GE航空的验收标准。
2023年全国机械加工技能大赛在日照举办,该企业提供赛事用件——某型舰用齿轮箱输入轴。赛制要求参赛队在8小时内完成从毛坯到成品的全部工序,且需通过三坐标测量机检测。比赛过程中出现戏剧性一幕:某参赛队采用传统铣削工艺,因热变形导致第5个齿形超差0.015mm被判不合格;而另一队使用企业提供的低温铣削工艺包,全程温度波动控制在±0.5℃,最终以全齿形合格率100%夺冠。这个案例揭示:在批量生产中,0.1℃的温度控制差异,经过200个加工循环后会累积成0.5mm的形位误差。
在该企业技术中心,工程师正在调试新一代激光干涉仪,其测量分辨率达到0.0001μm。这项技术将用于验证他们正在研发的磁悬浮主轴系统——通过非接触式支撑消除机械摩擦,理论上可将主轴回转误差降低一个数量级。当被问及技术风险时,首席工程师指出:'磁悬浮的稳定性取决于电磁场的精确控制,我们正在建立基于有限元分析的动态补偿模型,这比传统PID控制复杂10倍,但这是突破0.0001mm公差瓶颈的必经之路。'
PG电子机器制造有限公司
2026年09月14日
PG电子官方网站
地址:杭州市余杭区仓前街道龙潭路188号
德清PG电子机器制造有限公司
工厂地址:浙江省湖州市德清县新市镇德清工业园区217号
国内销售中心
电话:+86-773-8698525 📀6692155
传真:+86-986-7599658
国际销售中心
电话:+86-775-6853585
传真:+86-775-6985425