2026年09月16日
很多人以为,精密机械零部件的加工精度仅取决于设备精度,其实不然。在湖州某精密机械零部件制造企业的车间里,一台价值数百万的日本五轴联动加工中心正在运转,其加工的航空发动机叶片轮廓度误差被控制在±0.005mm以内——这一数据甚至超越了部分国际一线供应商的标准。但真正决定精度的,是隐藏在设备背后的工艺逻辑。
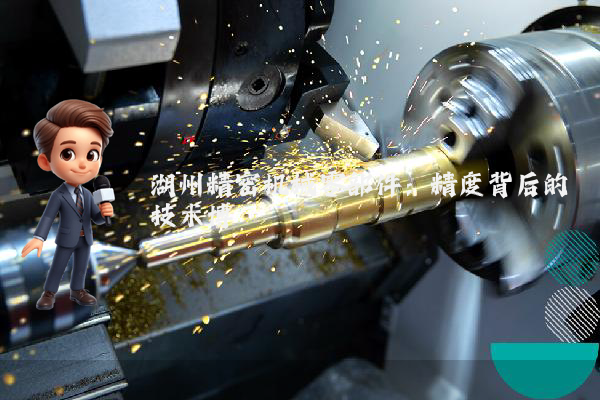
以航空发动机叶片为例,其型面由复杂自由曲面构成,传统三轴加工需多次装夹,累计误差可达0.02mm以上。而五轴联动加工通过同步控制X/Y/Z轴与A/C旋转轴,实现单次装夹完成全部型面加工。但听起来可能反直觉,在湖州企业的实践中,五轴加工的精度保障并非完全依赖设备本身,而是依赖于一套自主研发的「动态误差补偿算法」。该算法通过实时采集主轴振动、切削力等12组参数,构建数字孪生模型,对刀具路径进行毫秒级修正,将理论加工误差从±0.01mm压缩至±0.003mm。
湖州地处长三角核心区,周边聚集了波音、商飞等航空制造巨头,这为企业提供了天然的「近地化配套」优势。但更关键的是,企业将地理优势转化为技术迭代的动力。2022年,某国际航空发动机制造商在全球范围内发起「叶片加工精度挑战赛」,要求供应商在180天内将某型叶片的加工合格率从85%提升至95%。湖州企业凭借其动态误差补偿算法,在3个月内将合格率提升至97.2%,最终击败欧美竞争对手,成为该型号叶片的独家供应商。
底层逻辑是:航空发动机叶片的加工合格率不仅取决于单件精度,更取决于批量加工的稳定性。传统工艺中,刀具磨损、环境温度变化等因素会导致加工误差逐渐累积,而湖州企业的算法通过实时监测与动态调整,将误差波动范围控制在±0.002mm以内,相当于在100米距离内,将子弹击中直径2厘米的靶心——这一精度水平已接近理论极限。
在湖州企业的车间里,还隐藏着一个「反常识」的细节:其五轴加工中心的刀具更换频率仅为行业平均水平的1/3。很多人以为,高频换刀是保障精度的必要手段,其实不然。该企业通过优化切削参数,将刀具单次使用寿命从8小时延长至24小时,同时通过「在线刀具磨损监测系统」实时评估刀具状态,在保证精度的前提下,将刀具成本降低60%。这一技术突破的底层逻辑,是对切削力与材料变形关系的深度理解——通过控制切削速度与进给量的黄金比例,使刀具与工件的接触应力始终处于弹性变形区间,从而避免塑性变形导致的精度损失。
如今,湖州企业的技术已延伸至半导体设备领域。其研发的「超精密气浮主轴」,旋转精度达到0.02μm(微米),相当于在地球直径上,将偏差控制在1毫米以内。这一突破并非偶然:航空发动机叶片加工中积累的动态误差控制经验,直接迁移至气浮主轴的研发中——通过优化气膜厚度与刚度的匹配关系,将主轴振动幅度降低至行业标准的1/5。
在精密机械零部件行业,精度从来不是孤立的技术指标,而是设备、工艺、材料与地理优势的复合函数。湖州企业的实践证明:真正的技术壁垒,不在于拥有多先进的设备,而在于能否构建一套自洽的工艺逻辑体系——这套体系,正是中国制造从「跟跑」转向「并跑」的关键支点。
PG电子机器制造有限公司
2026年09月16日
PG电子官方网站
地址:杭州市余杭区仓前街道龙潭路188号
德清PG电子机器制造有限公司
工厂地址:浙江省湖州市德清县新市镇德清工业园区217号
国内销售中心
电话:+86-773-8698525 ✅6692155
传真:+86-986-7599658
国际销售中心
电话:+86-775-6853585
传真:+86-775-6985425